Pneumatische Fördersysteme
- Pneumatische Dichtstromförderung
- Unter den Luftfördersystemen wird die Dichtstromförderung vor allem für abrasive und schwer förderbare Materialien eingesetzt. Typische Beispiele sind die Sand-, Zement- und Glasindustrie.
Da das Material abrasiv ist, darf es nicht mit hoher Geschwindigkeit auf die Rohrwand prallen; bei hohen Drücken von beispielsweise 2–5 bar füllt das Luft-Material-Gemisch das Rohr aus, bewegt sich so vorwärts und wird über weite Entfernungen gefördert. Silofahrzeuge für losen Zement arbeiten zum Beispiel nach diesem Prinzip. Anstelle der Gebläse mit hohem Volumenstrom, wie sie bei der Dünnstromförderung üblich sind, kommen bei diesem Verfahren leistungsstarke Schraubenkompressoren und Trockner zum Einsatz.
Bei diesem Verfahren wird Hochdruckluft in einen mit dem zu fördernden Feststoff gefüllten Druckbehälter eingeleitet; anschließend öffnet eine Armatur, und das Luft-Material-Gemisch wird zu einem Zyklon, Silo oder Zielmischer gefördert. Bevorzugt wird dieses Verfahren insbesondere für Materialien, die bei der Förderung zur Faserbildung neigen oder deren Eigenschaften sich durch Reibung verschlechtern können. Die Dichtstromförderung arbeitet naturgemäß mit anderen Instrumenten als die Dünnstromförderung, und ihre Ausrüstung ist robuster. Bei dieser Förderung mit Hochdruckluft werden dickwandige Rohre und spezielle basaltausgekleidete Rohrbögen verwendet.
Die bei der pneumatischen Förderung als Luftquelle eingesetzten Radial- oder Drehkolbengebläse (Roots-Gebläse) saugen Umgebungsluft an und verdichten sie zum Förderdruck. Die aus der relativen Luftfeuchtigkeit stammenden Wassertröpfchen wirken bei der Verdichtung als guter Wärmeleiter und führen zur Erwärmung der Förderluft. Je nach Betriebsdruck und Fördergeschwindigkeit des Prozesses kann diese Temperatur zeitweise bis zu 80 °C erreichen.
Ist das Fördergut gegenüber solchen Temperaturen empfindlich, kann vor dem Eintritt der Druckluft in den Prozess eine Vor- und Nachkühlung erforderlich sein. Im Hinblick auf Lufttemperatur, Luftgeschwindigkeit und geforderte Leistung kann ein Dichtstromförderer (Druckgefäßförderer) statt einer komplexen Dünnstromanlage die geeignetste Lösung sein. - Pneumatische Dünnstrom- und Mittelstromförderung
-
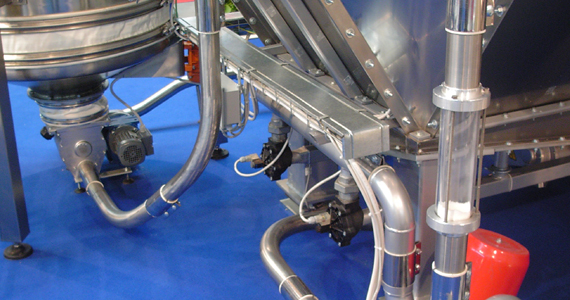


-
- Vakuumförderer
-


-
Bei der Dünnstromförderung erfolgt die pneumatische Förderung entweder im Saug- oder im Druckbetrieb. Die Förderung mit Unterdruck wird als Saugförderung bzw. Vakuumförderung bezeichnet. Der wichtigste Punkt bei der Saugförderung ist, dass das System Luft nachziehen kann. Das beste Beispiel für das Saugprinzip ist ein Staubsauger. Saugförderanlagen arbeiten in der Regel mit höchstens -500 mbar. Am effizientesten lassen sich körnige oder granulatförmige Produkte fördern. Bei pulverförmigen Produkten wird ein Filter eingesetzt, um das Produkt von der Luft zu trennen. Bei der Saugförderung muss die Filterfläche größer sein als bei der Druckförderung – kurz gesagt, die Vakuumförderung stellt höhere Anforderungen an die Filter.
Als Saugluftquelle können neben Gebläsen auch Vakuumpumpen oder Hochdruck-Druckluft eingesetzt werden.
- Mechanische Förderung
-


- Auch wenn die mechanische Förderung aufwendig erscheinen mag und gewisse Einschränkungen hat, ist sie hinsichtlich des Stromverbrauchs die wirtschaftlichste Lösung. Auf langen Strecken sind die Investitionskosten hoch, der Energieverbrauch jedoch gering. Bei pneumatischen Förderanwendungen wird sie zudem meist zur volumetrischen Beschickung mit konstantem Durchsatz eingesetzt.
Die pneumatische Förderung ist dagegen im Vergleich zu Schnecken-, Band- und Kettenförderern das flexibelste Förderverfahren. Obwohl sie mit zahlreichen Hilfsinstrumenten und Entstaubungsanlagen zusammenarbeiten muss, ist sie dank dieser Flexibilität das am häufigsten gewählte Fördersystem.
Bei pneumatischen Förderprozessen wird jedes mit Luft geförderte Produkt zunächst mit Luft vermischt und anschließend wieder von ihr getrennt. Obwohl beide Schritte anspruchsvoll sind, wird das Verfahren wegen seiner Flexibilität immer wieder bevorzugt.
Die Vermischung erfolgt mit Zellenradschleusen (Airlocks), Aufgabestationen und Venturi-Injektoren, die Trennung mit Filtern. Kurz gesagt bedeutet pneumatische Förderung Staub – und damit, den Staub abzuscheiden und stets zu filtern.
Als Luftquelle dienen bei der pneumatischen Förderung Gebläse, also Ventilatoren mit niedrigem Druck und hohem Volumenstrom.
Auch wenn der Prozess wie ein einfaches System aussieht, in dem das Produkt mit Druckluft vermischt und gefördert wird, erfordert er fundiertes Engineering und Erfahrung. In pneumatischen Förderprozessen können Druck und Vakuum auch kombiniert werden.
Jedes pneumatisch zu fördernde Produkt hat andere Eigenschaften. Daher unterscheiden sich auch Schüttdichte und optimaler Förderdruck jedes Produkts, was wiederum die Förderart bestimmt. Wenn Sie versuchen, über eine Mehlleitung ohne jede Änderung Zucker zu fördern, ist ein Zusammenbruch des Prozesses zu erwarten; keine der eingesetzten Komponenten wird einwandfrei arbeiten. Ist der Prozess richtig ausgelegt und mit den passenden Instrumenten und Ausrüstungen aufgebaut, können Sie dagegen allein durch Parameteränderungen in der Automatisierung über dieselbe Leitung sowohl Zucker als auch Mehl fördern. Dieses Beispiel zeigt, wie wichtig in der Praxis eine solide Infrastruktur und Erfahrung sind.


 Katalog Pneumatische Förderung